

Phần lớn lỗi tấm carton sóng — cong vênh, bong keo, phồng rộp, nhăn liner, sóng thấp — không đến từ một nguyên nhân duy nhất, mà từ sự mất cân bằng giữa độ ẩm giấy, nhiệt, keo, sức căng và tình trạng cơ khí của dây chuyền. Bài viết này tóm lược phương pháp chẩn đoán và 26 lỗi thường gặp trên dây chuyền carton sóng, rút từ giáo trình đào tạo kỹ thuật PTS đã triển khai cho các nhà máy bao bì trong khu vực, trong đó có một nhà máy tại Lào.
Mỗi lỗi bỏ qua trên corrugator đều phải trả giá ở công đoạn sau: tấm cong không chạy được máy in Flexo, bong keo làm hộp mất cường độ nén (BCT), nứt lằn gấp khiến khách hàng trả hàng. Xử lý đúng nguyên nhân ngay tại dây chuyền là cách rẻ nhất để giảm phế phẩm và thời gian dừng máy.

6 nhóm nguyên nhân gốc
Đối chiếu 26 lỗi, gần như mọi nguyên nhân đều rơi vào 6 nhóm dưới đây. Hiểu nhóm nguyên nhân giúp khoanh vùng nhanh, thay vì chỉnh thử từng thông số.
| Nhóm nguyên nhân | Cần kiểm tra | Lỗi thường liên quan |
|---|---|---|
| Độ ẩm và gia nhiệt giấy | Độ ẩm liner/giấy sóng, độ đều theo khổ, góc quấn pre-heater, phun ẩm pre-conditioner | Cong vênh, sóng cao thấp, nứt lằn gấp, bong tách lớp |
| Keo (hồ tinh bột) | Lượng keo, độ nhớt, hàm lượng khô, mức hồ hóa, độ song song trục phết – doctor roll | Bong keo, phồng rộp, đường keo rộng, washboard, tấm mềm |
| Nhiệt và hơi | Nhiệt độ trục sóng, trục ép, hot plate; áp suất hơi; hệ thống xả nước ngưng | Tấm mềm, giảm chiều cao sóng, bong keo, phồng rộp |
| Sức căng giấy và cầu overhead | Phanh giá đỡ cuộn, sức căng liner, lực hút và lượng tấm tích trên cầu | Nhăn liner, cong vênh, gãy nếp sóng |
| Cơ khí trục và băng tải | Mài mòn trục sóng/trục ép, độ song song, khe hở, vòng bi, băng cotton, pressure shoes | Sóng nghiêng, sóng không đều hai đầu, vết lõm, bong keo một mép |
| Tốc độ và đồng bộ vận hành | Tốc độ double facer; đồng bộ máy keo – double facer – slitter scorer – cut-off | Cong vênh, nhăn liner giữa tấm, sóng nghiêng |
Trình tự chẩn đoán khuyến nghị:
- Xác định đúng loại lỗi và vị trí: theo chiều dọc hay ngang máy, ở một mép, hai mép hay giữa khổ, trên tấm đơn mặt hay tấm thành phẩm.
- Kiểm tra nguyên liệu trước: độ ẩm, định lượng, phối giấy, cuộn biến dạng — nhóm nguyên nhân hay gặp và dễ loại trừ nhất.
- Kiểm tra thông số vận hành: nhiệt, hơi, keo, sức căng, tốc độ so với tiêu chuẩn của dây chuyền.
- Kiểm tra cơ khí: độ song song, khe hở, mài mòn trục, vòng bi, băng tải — đặc biệt khi lỗi lặp lại ở cùng một vị trí trên khổ.
- Điều chỉnh từng thông số một và ghi nhận kết quả: tránh thay đổi đồng thời nhiều yếu tố khiến không xác định được nguyên nhân thật.
Danh mục 26 lỗi thường gặp
| # | Lỗi | Thuật ngữ | Nhóm |
|---|---|---|---|
| 1 | Cong vênh lên theo chiều dọc máy | Long Up Warp | A |
| 2 | Cong vênh xuống theo chiều dọc máy | Long Down Warp | A |
| 3 | Cong ngược (vênh xuống) | Down Warp / Reverse Warp | A |
| 4 | Cong lên (vênh thông thường) | Up Warp / Normal Warp | A |
| 5 | Cong vênh tấm sóng đơn mặt | Warp on Single Face Board | A |
| 6 | Cong dạng chữ S | “S” Warp | A |
| 7 | Gãy / nứt nếp sóng | Flute Cracks | B |
| 8 | Tấm carton mềm | Soft Board | B |
| 9 | Giảm chiều cao sóng | Flute Height Loss | B |
| 10 | Chiều cao sóng không đều hai đầu | Asymmetric Flute Height | B |
| 11 | Vết lõm trên tấm sóng đơn mặt | Impression on Single Face | B |
| 12 | Sóng cao thấp không đều | High-Low Flute | B |
| 13 | Sóng nghiêng | Inclined Flutes | B |
| 14 | Giảm độ dày tấm | Caliper Loss | B |
| 15 | Bề mặt gợn sóng | Washboard | B |
| 16 | Đường keo quá rộng | Over-wide Glue Line | C |
| 17 | Phồng rộp trên tấm sóng đơn mặt | Blisters on Single Face | C |
| 18 | Phồng rộp mặt liner | Liner Blisters | C |
| 19 | Bong keo một mép tấm | Poor Bond at One Edge | C |
| 20 | Bong tách lớp | Delamination | C |
| 21 | Bong keo / dán kém | Poor Bonding | C |
| 22 | Nhăn liner (tấm nhiều lớp) | Liner Wrinkle | D |
| 23 | Nhăn liner trên tấm sóng đơn mặt | Liner Wrinkle (Single Face) | D |
| 24 | Nhăn liner vùng giữa tấm | Medium Liner Wrinkles | D |
| 25 | Nứt tại đường lằn gấp | Crack at Scoring | E |
| 26 | Xờ cạnh / chân chim khi rọc | Crows Feet / S Edge at Slitting | E |
Nhóm A – Cong vênh (lỗi 1–6)
Cong vênh gây kẹt giấy, lệch chồng màu trên máy in Flexo và sai vị trí bế. Nguyên nhân gốc hầu như luôn là chênh lệch độ ẩm và ứng suất giữa các lớp giấy sau double facer. Vì vậy cùng một thông số (góc quấn, lượng keo, tốc độ) có thể phải chỉnh theo hai hướng ngược nhau tùy dạng cong.
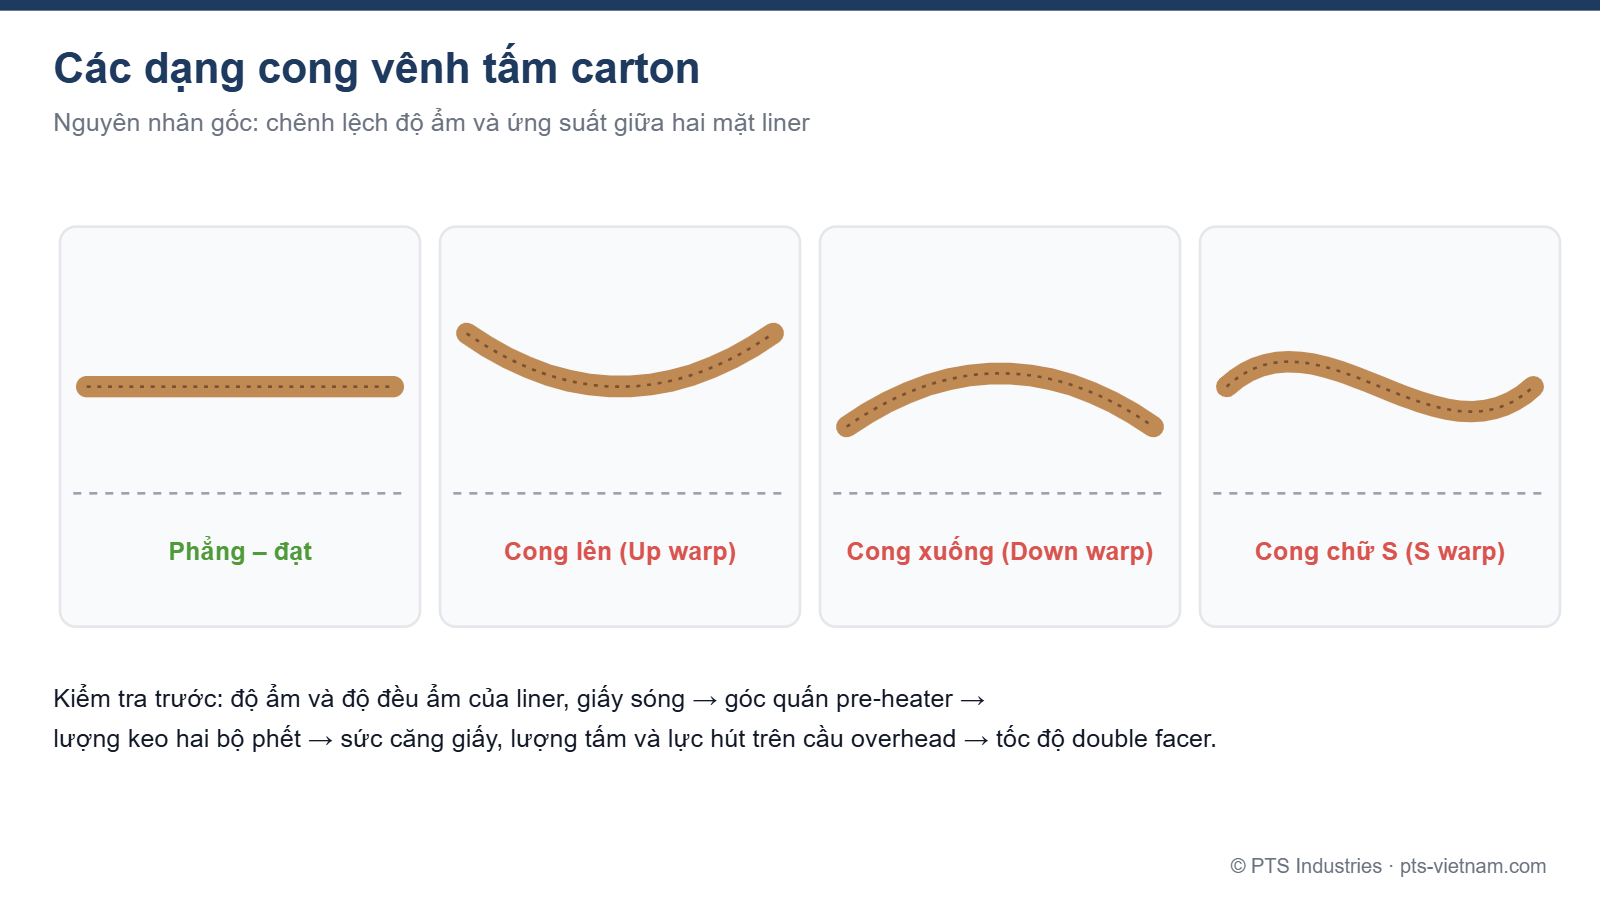
Lỗi tiêu biểu – Cong vênh lên theo chiều dọc máy (Long Up Warp):
| Nguyên nhân có thể | Hướng khắc phục |
|---|---|
| Độ ẩm giấy sóng không đều | Bổ sung phun ẩm tại pre-conditioner |
| Độ ẩm liner thấp | Tăng góc quấn gia nhiệt của liner |
| Tốc độ double facer thấp | Tăng tốc độ phù hợp |
| Keo nhiều ở bộ phết trên, ít ở bộ phết dưới | Cân bằng lại lượng keo hai bộ phết |
| Quá nhiều tấm tích hoặc lực hút quá mạnh trên cầu overhead | Giảm lượng tấm, giảm lực hút |
| Sức căng giấy thấp | Tăng sức căng phù hợp |
Nhóm B – Lỗi hình dạng sóng và độ cứng tấm (lỗi 7–15)
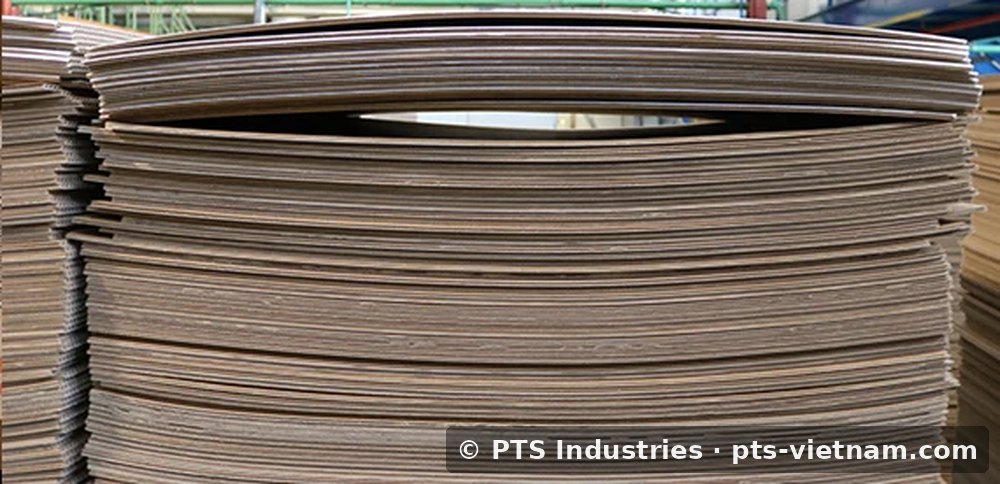
Nhóm này làm giảm trực tiếp độ dày, ECT và BCT của hộp. Phần lớn nguyên nhân nằm ở tình trạng trục sóng, trục ép và nhiệt độ hơi tại single facer — những hạng mục xuống cấp dần theo thời gian nếu không được bảo dưỡng định kỳ.
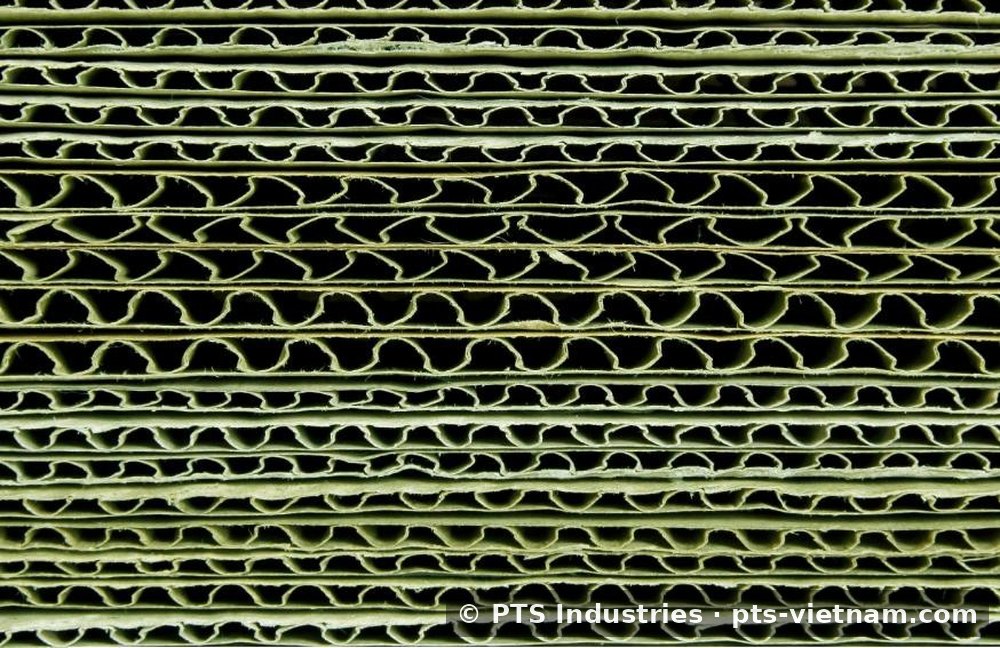
Lỗi tiêu biểu – Tấm carton mềm (Soft Board):
| Nguyên nhân có thể | Hướng khắc phục |
|---|---|
| Nhiệt độ hot plate không đủ | Kiểm tra xả nước ngưng; tăng nhiệt; giảm tốc double facer |
| Nhiệt độ trục sóng thấp | Kiểm tra xả nước ngưng; tăng nhiệt; giảm tốc single facer |
| Keo phết quá nhiều; khe hở trục ép – trục phết quá hẹp | Giảm lượng keo; nới rộng khe hở |
| Độ ẩm giấy cao | Tăng góc quấn và nhiệt pre-heater |
| Trục sóng mài mòn; biên dạng sóng không phù hợp | Sửa chữa trục sóng; thay biên dạng phù hợp |
Nhóm C – Lỗi dán keo, phồng rộp, bong tách lớp (lỗi 16–21)
Lỗi liên kết keo thường chỉ lộ ra khi tấm đã qua in, bế hoặc khi khách hàng kiểm tra — lúc chi phí đã cao nhất. Một gợi ý chẩn đoán nhanh: phồng cục bộ thường do thiếu keo, phồng dày đặc thường do thừa keo hoặc nhiệt quá cao, còn lỗi chỉ ở một mép gần như luôn là vấn đề cơ khí.

Lỗi tiêu biểu – Bong keo một mép tấm (Poor Bond at One Edge):
| Nguyên nhân có thể | Hướng khắc phục |
|---|---|
| Trục ép và trục phết keo không song song | Kiểm tra, điều chỉnh độ song song (cả weight roll và hot plate) |
| Băng cotton mòn một bên | Sửa chữa hoặc thay băng |
| Áp lực pressure shoes yếu ở mép bị bong | Tăng áp lực tại mép đó |
| Độ ẩm giấy không đều theo khổ | Điều chỉnh bằng phun ẩm pre-heater |
| Nhiệt độ hot plate thấp; máy chạy quá nhanh | Kiểm tra xả nước ngưng, tăng nhiệt; giảm tốc độ |

Nhóm D – Nhăn liner (lỗi 22–24)
Vị trí vết nhăn là manh mối quan trọng nhất. Nhăn ở mép thường liên quan sức căng giấy và độ song song giá đỡ cuộn – single facer. Nhăn ở giữa khổ thường liên quan mài mòn phần giữa trục sóng, thừa keo, hoặc tốc độ không đồng bộ giữa double facer, slitter scorer và cut-off.
Nhóm E – Lỗi tại máy rọc cắt lằn (lỗi 25–26)
Lỗi xuất hiện ở cuối dây chuyền nhưng nguyên nhân có thể đến từ dao, bánh lằn hoặc từ độ ẩm và nhiệt phía trước.

Lỗi tiêu biểu – Nứt tại đường lằn gấp (Crack at Scoring):
| Nguyên nhân có thể | Hướng khắc phục |
|---|---|
| Giấy quá khô | Bổ sung phun ẩm pre-conditioner; giảm vùng gia nhiệt |
| Hot plate quá nóng | Đóng bớt van hơi hoặc tăng tốc double facer |
| Khe hở bánh lằn quá hẹp; bánh trên – dưới lệch | Nới khe hở; căn chỉnh lại bánh lằn |
| Biên dạng bánh lằn không phù hợp loại sóng | Thay biên dạng phù hợp |
| Giấy yếu hoặc kém chất lượng | Thay giấy |
Các hướng điều chỉnh trên là định hướng kỹ thuật chung. Giá trị cài đặt cụ thể phụ thuộc thiết kế từng dây chuyền, loại giấy và công thức keo, cần được xác định tại hiện trường.
Nhận bộ tra cứu đầy đủ 26 lỗi
Bản đầy đủ (PDF) gồm bảng nguyên nhân – cách khắc phục cho cả 26 lỗi, kèm hình ảnh minh họa từng lỗi, dùng để in dán tại xưởng hoặc đào tạo nội bộ. Gửi yêu cầu qua trang Liên hệ hoặc email admin@pts-vietnam.com (ghi rõ tên công ty), PTS sẽ gửi tài liệu cho bạn.
Từ xử lý sự cố đến phòng ngừa
Nhà máy ổn định chất lượng là nhà máy ít phải tra cứu lỗi. Ba việc có hiệu quả rõ nhất:
- Chuẩn hóa thông số vận hành theo từng cấu trúc sóng và phối giấy, thay vì phụ thuộc kinh nghiệm cá nhân của trưởng máy.
- Bảo dưỡng định kỳ các điểm gây lỗi lặp lại: hệ thống xả nước ngưng, độ song song và khe hở các cặp trục, độ mòn trục sóng, băng cotton, dao rọc.
- Kiểm soát đầu vào: độ ẩm và định lượng giấy cuộn, chất lượng mẻ keo theo ca.
PTS đồng hành cùng nhà máy bao bì
PTS là đơn vị thương mại và dịch vụ kỹ thuật chuyên về máy móc thiết bị sản xuất bao bì giấy carton. Đội ngũ kỹ thuật của PTS đã nhiều năm trực tiếp vận hành, quản lý sản xuất và bảo trì tại nhà máy bao bì, nên tiếp cận sự cố từ góc nhìn của người làm sản xuất: tìm đúng nguyên nhân, ưu tiên giải pháp áp dụng được ngay.
| Dịch vụ | Giá trị cho nhà máy |
|---|---|
| Chẩn đoán và xử lý sự cố chất lượng tại hiện trường | Khoanh vùng nguyên nhân gốc, giảm thời gian thử sai và phế phẩm |
| Đào tạo kỹ thuật cho đội vận hành và bảo trì | Giáo trình song ngữ, điều chỉnh theo cấu hình dây chuyền thực tế |
| Sửa chữa, bảo dưỡng, cải tiến dây chuyền | Khôi phục độ chính xác cơ khí và độ ổn định vận hành |
| Lắp đặt, di dời thiết bị | Đưa dây chuyền vào vận hành đúng chuẩn ngay từ đầu |
| Tư vấn đầu tư thiết bị, quy hoạch layout nhà máy | Chọn cấu hình phù hợp năng lực và sản phẩm mục tiêu |
| Cung cấp máy móc thiết bị bao bì giấy carton | Giải pháp thiết bị đồng bộ từ corrugator đến công đoạn hoàn thiện |
Nhà máy của bạn đang gặp lỗi lặp lại mà chưa tìm ra nguyên nhân? Liên hệ đội ngũ kỹ thuật PTS để được tư vấn, khảo sát hiện trường.
- Hotline: (028) 222 15 666 – 090 567 55 66
- Email: admin@pts-vietnam.com
- Form liên hệ: pts-vietnam.com/lien-he
Câu hỏi thường gặp
Tấm carton bị cong vênh, nên kiểm tra gì trước?
Kiểm tra độ ẩm và độ đều ẩm của liner và giấy sóng, sau đó đến góc quấn pre-heater và lượng keo hai mặt.
Vì sao bong keo chỉ xảy ra ở một mép tấm?
Lỗi theo vị trí trên khổ thường do cơ khí: trục không song song, băng cotton mòn một bên, áp lực pressure shoes lệch hoặc nhiệt hot plate không đều.
Hệ thống xả nước ngưng ảnh hưởng thế nào đến chất lượng tấm?
Xả nước ngưng kém làm trục sóng, trục ép và hot plate thiếu nhiệt hoặc nhiệt không đều, dẫn đến tấm mềm, sóng thấp, bong keo và cong vênh.
© PTS Industries Co., Ltd. Nội dung thuộc giáo trình đào tạo kỹ thuật của PTS. Vui lòng ghi rõ nguồn và dẫn liên kết khi trích dẫn.