

Lô lấy mực máy in flexo – lô anilox
1. Giới thiệu
Trong máy in flexo, lô lấy mực chính là lô anilox – trục có bề mặt khắc hàng triệu ô (cell) cực nhỏ, dùng để định lượng và truyền một màng mực đều lên bản in. Máy in có thể dùng mực tốt, bản in tốt, nhưng nếu lô anilox chọn sai thông số hoặc đã mòn, tắc ô, bản in sẽ nhạt màu, lệch màu, tram bẩn hoặc sọc.
Bài viết giải thích cấu tạo lô anilox, ý nghĩa các thông số kỹ thuật (số dòng LPI, thể tích ô BCM, góc ô…), cách chọn lô theo yêu cầu in và những điểm cần chú ý khi sử dụng, bảo dưỡng.
2. Lô anilox là gì
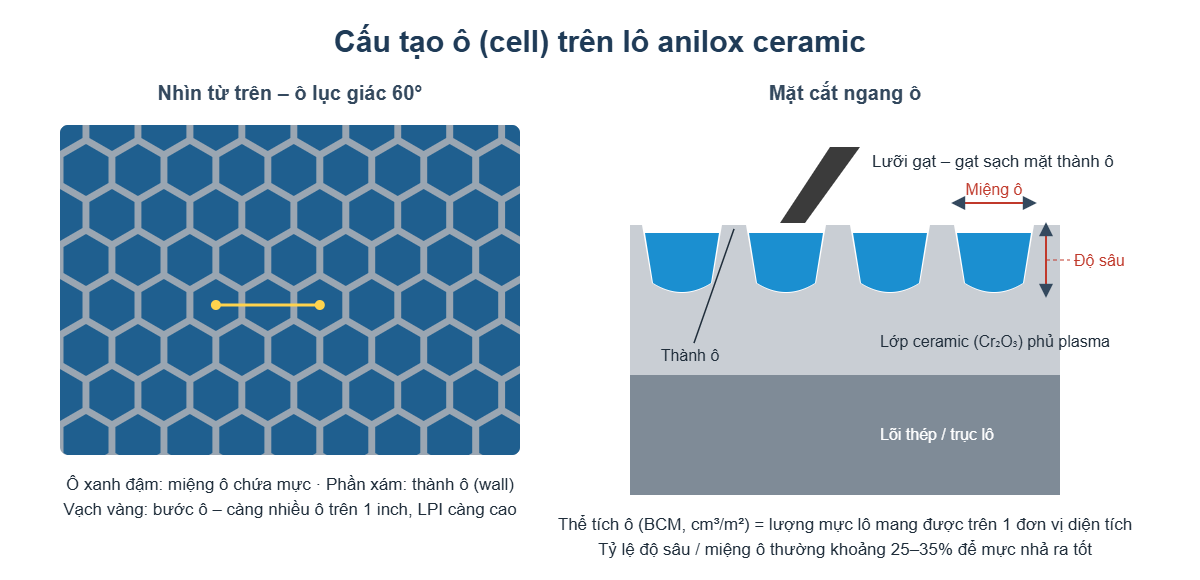
Lô anilox là trục thép (hoặc sleeve nhôm/composite) được phủ lớp ceramic oxit crôm (Cr₂O₃) bằng phun plasma, sau đó khắc laser tạo các ô chứa mực đồng đều trên toàn bề mặt. Loại cũ hơn là lô thép khắc cơ khí và mạ chrome, hiện chỉ còn dùng cho một số ứng dụng phủ keo, vecni.
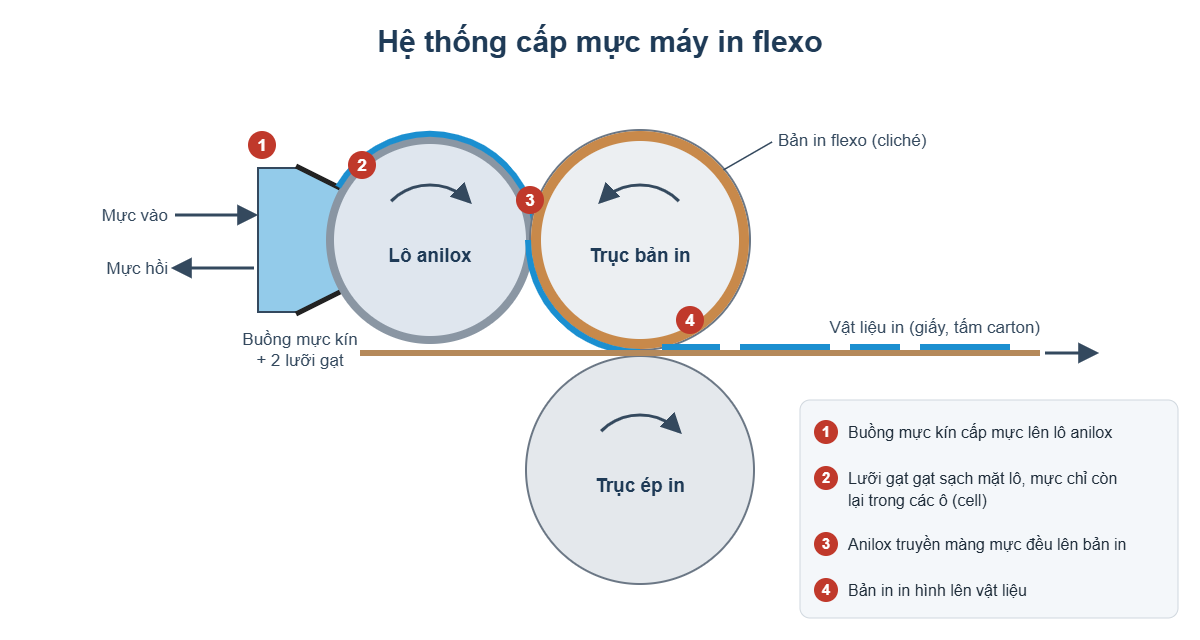
Nguyên lý hoạt động: mực được cấp đầy lên bề mặt lô, lưỡi gạt gạt sạch phần mực trên thành ô, chỉ giữ lại lượng mực nằm trong các ô. Vì thể tích ô cố định, lượng mực truyền sang bản in được kiểm soát chính xác và lặp lại ổn định qua từng vòng quay.
3. Vai trò trong máy in flexo
- Quyết định độ đậm và độ đều màu: lượng mực lên bản in phụ thuộc trực tiếp vào thể tích ô của lô anilox, không phụ thuộc thao tác chỉnh tay của công nhân.
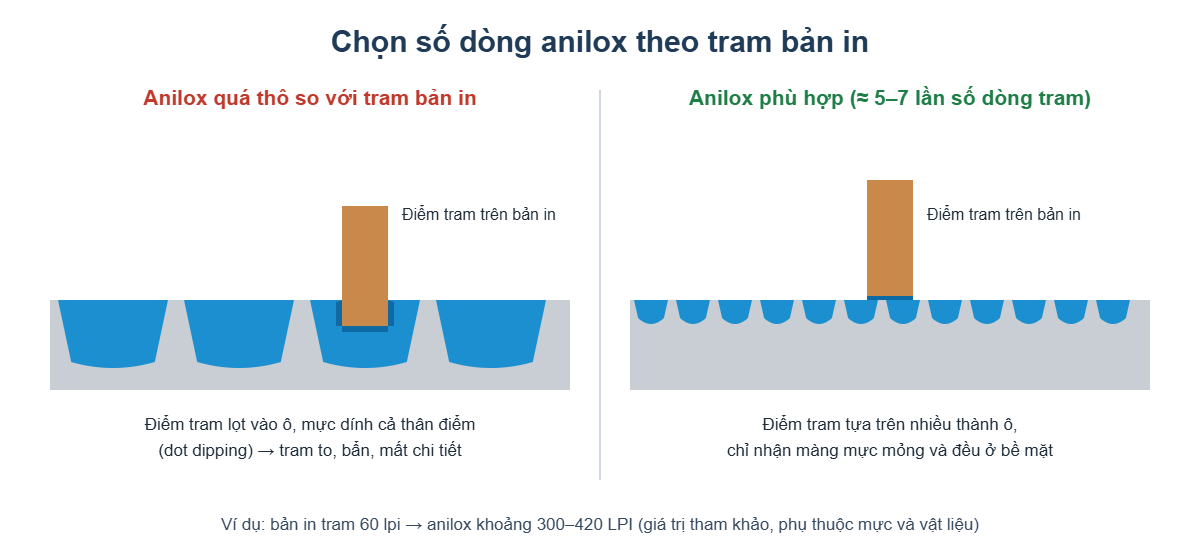
- Quyết định độ sắc nét của tram và chữ nhỏ: số dòng anilox phải phù hợp với tram bản in; lô quá thô làm tram to, bẩn, lô quá mịn làm mảng nền không đủ đậm.
- Quyết định độ ổn định giữa các ca, các đơn: khi thông số lô được chuẩn hóa, màu in lặp lại được giữa các lần chạy lại đơn hàng.
Các hệ thống cấp mực thường gặp trên máy in flexo:
| Hệ thống | Đặc điểm |
|---|---|
| Hai lô (lô cao su + anilox) | Lô cao su nhúng máng mực, ép vào anilox để gạt bớt mực. Cấu tạo đơn giản nhưng lượng mực thay đổi theo tốc độ và áp lực ép; còn gặp trên máy in thùng carton đời cũ. |
| Lưỡi gạt đơn | Một lưỡi gạt thép hoặc nhựa đặt ngược chiều quay, gạt sạch mặt lô. Định lượng mực chính xác hơn hệ hai lô. |
| Buồng mực kín, hai lưỡi gạt | Tiêu chuẩn trên máy in hiện nay. Mực được bơm tuần hoàn trong buồng kín, lượng mực ổn định theo tốc độ, giảm bay hơi, giảm bắn mực và dễ vệ sinh khi đổi màu. |
4. Thông số kỹ thuật cơ bản của lô anilox
| Thông số | Ý nghĩa | Giá trị thường gặp / lưu ý |
|---|---|---|
| Số dòng (line screen) | Số ô trên một đơn vị chiều dài theo phương góc khắc. Số dòng càng cao, ô càng nhỏ, màng mực càng mỏng và mịn. | Đơn vị LPI (dòng/inch) hoặc L/cm. 1 L/cm = 2,54 LPI. Dải phổ biến 80 – 1.500 LPI. |
| Thể tích ô (cell volume) | Lượng mực lô mang được trên một đơn vị diện tích. Thông số quyết định độ đậm màu. | Đơn vị BCM (tỷ micron khối/inch²) hoặc cm³/m². 1 BCM ≈ 1,55 cm³/m². |
| Góc ô (cell angle) | Hướng sắp xếp các ô so với trục lô. | 60° lục giác phổ biến nhất (xếp ô dày, truyền mực đều); ngoài ra có 30°, 45° và dạng ô kênh dài cho mảng nền, vecni. |
| Tỷ lệ độ sâu / miệng ô | Ô quá sâu giữ mực lại ở đáy, khó nhả và dễ tắc; ô quá nông không đủ thể tích. | Thường khoảng 25 – 35%. |
| Độ rộng thành ô (wall) | Thành ô đỡ lưỡi gạt và điểm tram trên bản in. | Thành quá mỏng dễ mẻ, vỡ; thành quá dày giảm thể tích và có thể gây sọc. |
| Lớp phủ bề mặt | Quyết định độ chịu mài mòn và tuổi thọ lô. | Ceramic Cr₂O₃ độ cứng cao (khoảng 1.200 – 1.300 HV), bền hơn nhiều so với mạ chrome. |
| Độ đảo, cân bằng động | Ảnh hưởng đến độ đều áp lực tiếp xúc giữa anilox và bản in, đặc biệt ở tốc độ cao. | Kiểm tra theo tiêu chuẩn của hãng máy in khi nhận lô mới hoặc sau phục hồi. |
Điều quan trọng nhất: số dòng và thể tích ô luôn phải đi cùng nhau. Hai lô cùng 400 LPI nhưng khác thể tích ô sẽ cho độ đậm màu khác nhau. Khi đặt lô hoặc so sánh báo giá, cần ghi đủ cả hai thông số.
5. Chọn lô anilox theo yêu cầu in
Nguyên tắc cơ bản: số dòng anilox nên lớn hơn khoảng 5 – 7 lần số dòng tram bản in để điểm tram luôn tựa trên nhiều thành ô. Nếu lô quá thô, điểm tram nhỏ lọt vào ô và bị dính mực cả thân điểm (dot dipping), làm tram to và bẩn.
Bảng tham khảo cho in flexo bao bì giấy và thùng carton:
| Ứng dụng | Số dòng (LPI) | Thể tích (BCM) | Thể tích (cm³/m²) |
|---|---|---|---|
| In trực tiếp lên thùng carton: mảng nền, chữ, line trên giấy kraft | 150 – 250 | 7 – 12 | 11 – 19 |
| Chữ, line kết hợp tram thô (đến khoảng 40 lpi) | 250 – 360 | 4,5 – 7 | 7 – 11 |
| Tram 40 – 65 lpi trên giấy mặt trắng | 360 – 500 | 3 – 4,5 | 4,6 – 7 |
| In tờ, preprint tram mịn 100 – 150 lpi | 700 – 1.000 | 1,5 – 2,5 | 2,3 – 3,9 |
| Phủ vecni, coating | 100 – 200 | 10 – 20 | 15 – 31 |
Giá trị tham khảo. Thông số cụ thể cần điều chỉnh theo loại mực, độ nhớt, vật liệu in, tốc độ máy và yêu cầu màu của từng khách hàng.
Các yếu tố khác cần xem xét khi đặt lô:
- Vật liệu in: giấy kraft, giấy tái chế hút mực nhiều cần thể tích lớn hơn so với giấy mặt trắng, giấy tráng phủ.
- Mực: mực gốc nước, độ nhớt và độ mịn hạt màu ảnh hưởng đến khả năng nhả mực khỏi ô.
- Hệ thống gạt mực: lưỡi gạt, buồng mực kín hay lô cao su, vì mỗi hệ thống cho hiệu quả truyền mực khác nhau với cùng một lô.
- Kích thước lô: đường kính, chiều dài mặt lô, cổ trục, ổ bi, then và kiểu lắp theo đúng bản vẽ máy in.
- Chuẩn hóa bộ lô: nhà máy nhiều máy in nên thống nhất một bộ thông số anilox để dễ quản lý màu và thay thế lô giữa các máy.
6. Sử dụng, bảo dưỡng và các lỗi thường gặp
| Vấn đề | Nguyên nhân thường gặp | Biểu hiện trên bản in |
|---|---|---|
| Tắc ô | Mực khô trong ô do vệ sinh không kịp thời hoặc không đúng cách | Màu nhạt dần, không đều, phải tăng độ nhớt hoặc giảm tốc độ để bù |
| Mòn, giảm thể tích | Ma sát lâu dài với lưỡi gạt, áp lực gạt quá lớn | Màu nhạt, khó đạt màu chuẩn dù mực đúng |
| Xước theo chu vi (scoring) | Tạp chất trong mực, lưỡi gạt mẻ, mòn hoặc lắp sai | Sọc đậm chạy theo chiều in |
| Mẻ, vỡ lớp ceramic | Va đập khi tháo lắp, vận chuyển; vật lạ lọt vào khe gạt | Vết lỗi lặp lại theo chu vi lô |
| Ăn mòn dưới lớp ceramic | Hóa chất vệ sinh không phù hợp, dung dịch thấm qua lớp phủ | Phồng, bong lớp ceramic từng mảng |
- Vệ sinh ngay sau ca in, không để mực khô trong ô. Dùng hóa chất đúng loại cho ceramic; các phương pháp vệ sinh sâu gồm siêu âm, phun soda và laser, cần chọn theo tình trạng lô.
- Kiểm soát lưỡi gạt: dùng lưỡi gạt đúng loại, lắp đúng góc và áp lực nhẹ nhất đủ gạt sạch; thay lưỡi gạt khi mòn, mẻ.
- Đo thể tích ô định kỳ và lưu hồ sơ từng lô để biết khi nào cần vệ sinh sâu, phục hồi hoặc thay thế.
- Bảo quản và vận chuyển lô trên giá đỡ, có bọc bảo vệ, tránh va chạm bề mặt.
7. Xu hướng công nghệ
- Khắc laser độ phân giải cao: ô đồng đều, thành ô mảnh hơn, cho phép thể tích lớn ở số dòng cao – mảng nền đậm mà tram vẫn sạch.
- Ô kênh mở (open channel): các ô được nối thành rãnh, mực nhả dễ hơn, phù hợp mảng nền và mực gốc nước.
- Chuẩn hóa bộ anilox: dùng một bộ thông số cố định cho các cụm in, giảm đổi lô, dễ quản lý màu.
- Vệ sinh bằng laser và đo thể tích bằng quét 3D: kiểm soát tình trạng lô định kỳ thay vì chờ đến khi có lỗi in.
8. Giải pháp từ PTS
PTS cung cấp lô anilox ceramic Auclean Laser Life (Úc), số dòng 80 – 1.500 LPI, ô lục giác 60°, cho máy in flexo của các hãng Martin (Bobst Group), Isowa, Mitsubishi, Langston, Ishikawa, Sunrise, TCY, TCM, Lian Tiee, Chyan Jye, Ming Wei, Topack, Shen Maiu, Dongfang, Dinglong, Tai Yi và nhiều dòng máy khác.
- Sản phẩm: Lô lấy mực máy in, Lô tram máy in.
- Tư vấn chọn số dòng, thể tích ô theo mẫu in, loại mực và vật liệu thực tế của nhà máy.
- Phụ tùng liên quan: dao gạt mực, bơm mực. Xem thêm máy in flexo.
9. Kết luận
Lô anilox là bộ phận quyết định lượng mực và chất lượng in của máy flexo. Chọn đúng cặp thông số số dòng – thể tích ô theo mẫu in, kết hợp vệ sinh và theo dõi thể tích ô định kỳ, giúp nhà máy giữ màu ổn định, giảm tiêu hao mực và giảm thời gian chỉnh máy.
Cần tư vấn lô anilox cho máy in? Gửi cho PTS các thông tin sau:
- Hãng, model máy in và bản vẽ hoặc kích thước lô hiện tại
- Thông số lô đang dùng (LPI, BCM) nếu có
- Mẫu in: mảng nền, chữ, tram (số dòng tram bản in)
- Loại mực và vật liệu in